
Mô tả
Công ty TNHH Bánh răng Ever-Power Hàng Châu
Với bước răng 1-1/4 inch, tải trọng trên mỗi răng có thể vượt quá 20 kN trong các ứng dụng tải nặng. Một lỗ rỗng dưới bề mặt ở phần chân răng — không thể phát hiện bằng cách kiểm tra bề mặt — sẽ trở thành điểm khởi phát vết nứt mỏi dưới tải trọng chu kỳ đó. Chúng tôi kiểm tra điều này trước khi thực hiện lần cắt đầu tiên.
Tính toàn vẹn vật liệu ở quy mô #100: Tại sao chứng nhận tiêu chuẩn của nhà máy là chưa đủ
Báo cáo kiểm tra tại nhà máy (MTR) xác nhận thành phần hóa học và tính chất cơ học của một mẻ vật liệu dựa trên các thử nghiệm được thực hiện trên mẫu thử – chứ không phải trên thanh thép sẽ trở thành nhông xích của bạn. Đối với hầu hết các bộ phận, đây là mức độ đảm bảo chất lượng hoàn toàn đầy đủ. Tuy nhiên, ở quy mô bước răng #100, với tiết diện răng chịu tải 15–25 kN trong quá trình sử dụng và chu kỳ kiểm tra 12 tháng trở lên, thì điều này không còn phù hợp. Rủi ro nằm ở các khuyết tật dưới bề mặt: các lớp mỏng, lỗ rỗng và khuyết tật dạng ống phát sinh trong quá trình luyện thép và đúc, tồn tại trong phôi thành phẩm mà không ảnh hưởng đến bề mặt hoặc thành phần hóa học. Trên một nhông xích nhỏ, một lỗ rỗng nằm ngoài đường dẫn tải trọng là không đáng kể. Nhưng trên một nhông xích thép không gỉ #100 40 răng dẫn động bộ dẫn hướng dây chuyền của máy đúc liên tục, một lớp mỏng ở vị trí không phù hợp dưới tải trọng kéo chu kỳ là một vết nứt mỏi chờ đợi để bắt đầu vào thời điểm tồi tệ nhất – trong một chu trình đúc không thể bị gián đoạn. Phản ứng của chúng tôi đối với vấn đề này là không thể thương lượng: mọi phôi có đường kính trên 120 mm được sử dụng cho Nhông xích thép không gỉ Ever-Power #100 Mỗi chi tiết đều được kiểm tra siêu âm riêng lẻ theo tiêu chuẩn ASTM A388 Cấp D trước khi gia công bất kỳ công đoạn nào. Chỉ những vật liệu đã được kiểm tra siêu âm đạt yêu cầu mới được chuyển đến xưởng gia công.
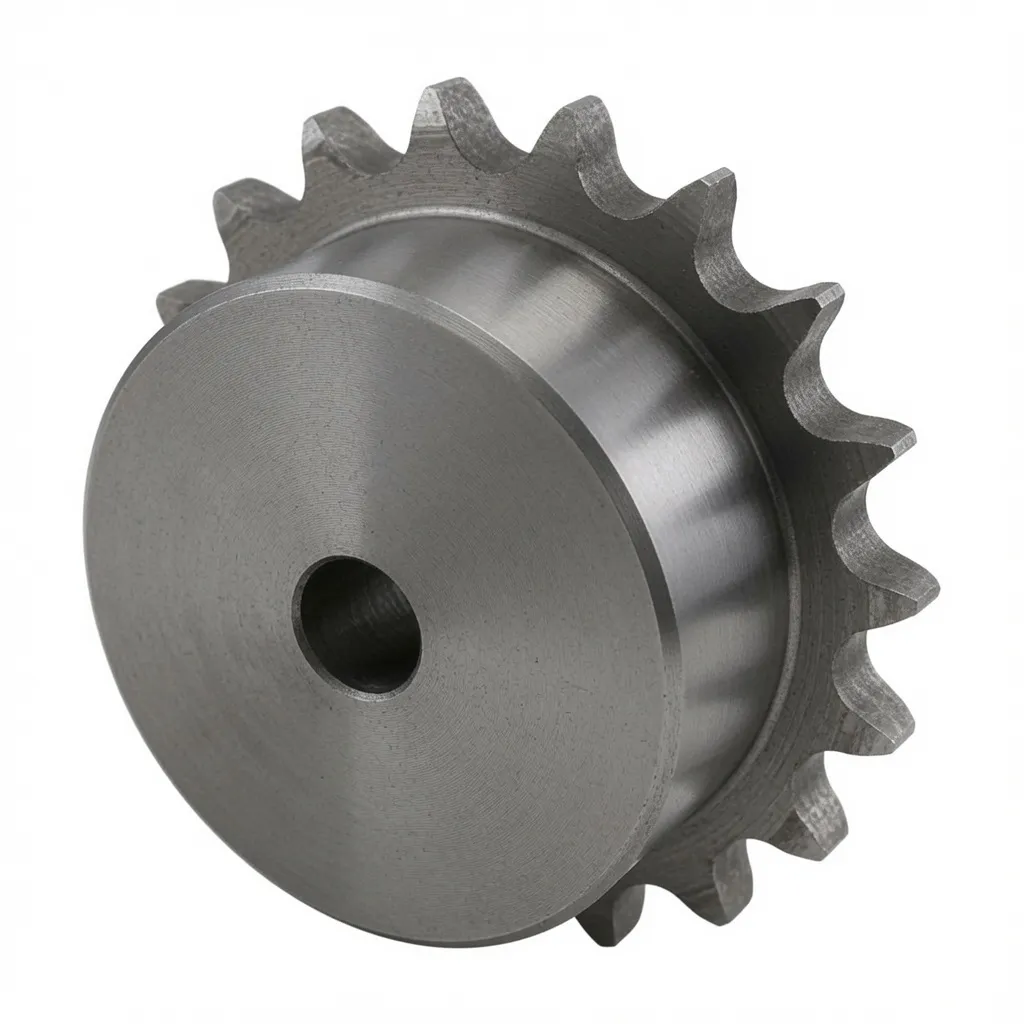
Quy trình thẩm định vật liệu toàn diện
Thông số kỹ thuật
| Tham số | Giá trị |
|---|---|
| Số chuỗi | ANSI 100 |
| Sân bóng đá | 31,75 mm (1-1/4″) |
| Đường kính con lăn | 19,05 mm |
| Vật liệu | Thép không gỉ 316 tiêu chuẩn (thép không gỉ 304 theo yêu cầu) |
| Billet QC | Kiểm tra siêu âm (UT) theo tiêu chuẩn ASTM A388 Cấp D + PMI cho mỗi mặt hàng |
| Xử lý nhiệt | Ủ dung dịch ở 1.050–1.100 °C + làm nguội nhanh bằng nước |
| Phạm vi răng | 8T – 48T (kích thước lớn hơn theo yêu cầu) |
| Tài liệu | Giấy chứng nhận kiểm định UT + Hồ sơ PMI + MTR + CMM + phiếu theo dõi sản xuất |
Ủ dung dịch: Khôi phục khả năng chống ăn mòn tối đa sau khi gia công cơ khí
Gia công cơ khí nặng thép không gỉ tạo ra nhiệt cục bộ tại các mặt cắt, có thể dẫn đến sự kết tủa cacbua crom tại ranh giới hạt nếu thời gian giữ nhiệt vượt quá phạm vi nhạy cảm. Đối với các chi tiết có kích thước #100 mà lượng vật liệu cần loại bỏ đáng kể, chúng tôi áp dụng phương pháp ủ dung dịch sau khi gia công thô: nung nóng chi tiết đến 1.050–1.100 °C và làm nguội nhanh bằng nước. Quá trình này hòa tan mọi kết tủa cacbua và khôi phục cấu trúc vi mô đồng nhất, hoàn toàn austenit — đây là điều kiện có khả năng chống ăn mòn tối đa. Phương pháp xử lý này là tiêu chuẩn cho tất cả các đơn đặt hàng thép không gỉ #100 và được ghi lại trên phiếu theo dõi sản xuất.
Các linh kiện hệ thống truyền động hạng nặng, cùng thông số kỹ thuật.
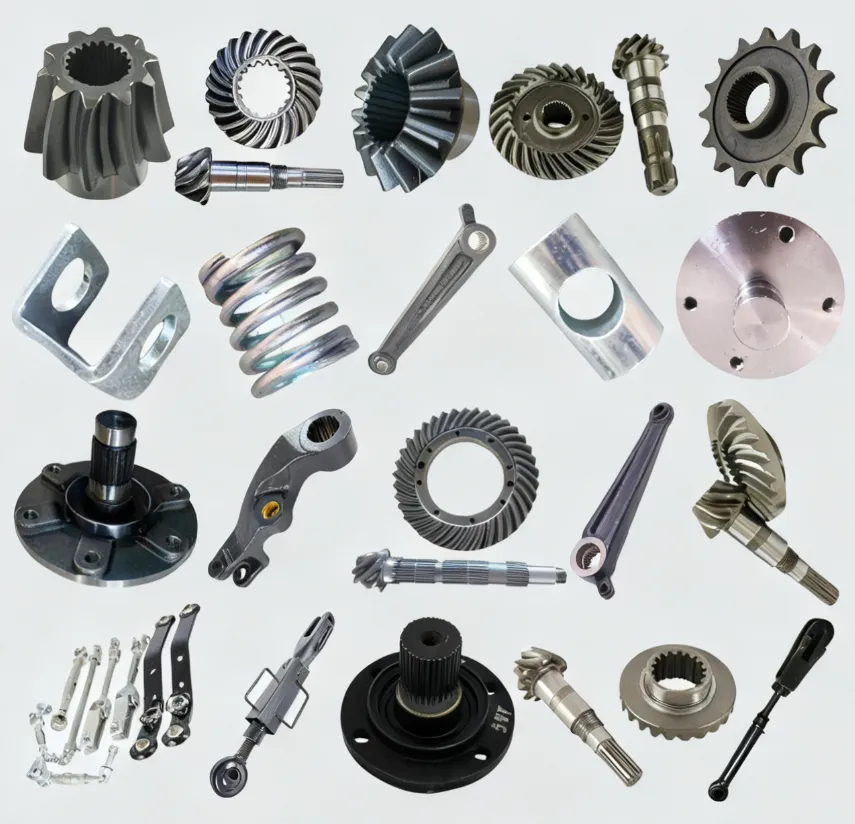
Áp dụng tiêu chuẩn chất lượng vật liệu tương tự cho toàn bộ sản phẩm. đĩa xích thép không gỉ lái xe:
- ANSI 100 316 SS Roller Chain — Được chứng nhận bởi MTR, đạt cấp độ tương ứng.
- Xích thép không gỉ dòng nặng 100H — dành cho các ổ đĩa ở công suất tối đa của một sợi đơn
- Bộ ống lót côn QD cỡ lớn — SDS 4040–5050, có sẵn các phiên bản SS
- Bộ dụng cụ truyền động hoàn chỉnh — Nhông xích + xích + bạc lót đồng bộ, trọn bộ tài liệu.
- Kiểm tra bởi bên thứ ba — SGS, Bureau Veritas hoặc Intertek được phối hợp theo yêu cầu.
Đánh giá của khách hàng
“Kiểm định viên TÜV của chúng tôi đã xem xét toàn bộ bộ hồ sơ – PMI, chứng nhận UT, MTR, CMM, sổ theo dõi – và cho biết đây là bộ hồ sơ truy xuất nguồn gốc vật liệu đầy đủ nhất mà ông từng thấy từ bất kỳ nhà sản xuất nhông xích nào ở châu Á. Cuộc kiểm định đạt tiêu chuẩn đã hoàn tất chỉ trong một lần.”
“Bộ căng dây neo ngoài khơi, chịu tác động trực tiếp của nước biển lên các bánh răng bằng thép không gỉ 316 SS #100 trong 18 tháng. Kiểm tra trực quan và kích thước tại ụ khô: không có ăn mòn, biên dạng răng nằm trong thông số kỹ thuật CMM ban đầu. Tài liệu siêu âm đáp ứng yêu cầu chứng nhận DNV của chúng tôi.”
“Bản vẽ trục bậc thang phức tạp — đã được xem xét kỹ lưỡng hai lần trước khi gia công, nhờ đó phát hiện ra sự xung đột về kích thước trong bản vẽ của chúng tôi. Giao hàng đúng thời hạn. Tài liệu đầy đủ và được sắp xếp hợp lý.”
Gửi yêu cầu kỹ thuật của bạn — Chúng tôi sẽ xem xét trước khi sản xuất.
Bao gồm bản vẽ xem xét. Phôi đã được kiểm tra bằng siêu âm có sẵn trong kho cho các kích thước tiêu chuẩn của thép không gỉ 316.
+86-571-88220653 | [email protected] | Đường Shenhua, Hàng Châu, Trung Quốc
Khám phá của chúng tôi toàn bộ dòng nhông xích bằng thép không gỉ hoặc tìm hiểu thêm về công ty chúng tôi tại Trang Giới thiệu.


Đánh giá
Chưa có đánh giá nào.