
Açıklama
Hangzhou Ever-Power Dişli Çark Şirketi
Bir çelik fabrikasının asitli temizleme hattı saatte 200-400 ton şerit işliyor. Konveyör tahrik sistemi arızalandığında hat duruyor. Planlanmamış her saatlik duruş, bir takım paslanmaz çelik dişli çarkın satın alma maliyetinin kat kat fazlasına mal oluyor. Hesaplama karmaşık değil.
Asitli Temizleme Hattı: Çelik Üretiminde En Zorlu Uygulama Olmasının Sebebi Bu
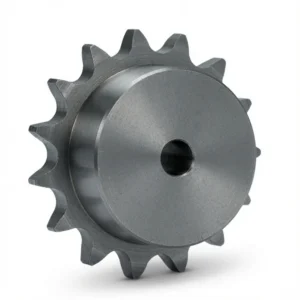
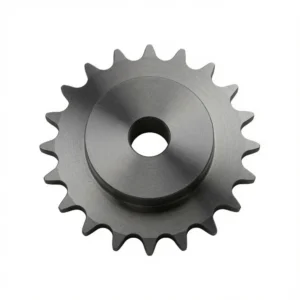
Sürekli sıcak şerit çelik fabrikası asitli temizleme hattı, ağır sanayideki en zorlu çalışma ortamlarından birini oluşturan üç koşulu bir araya getirir. Birincisi: asit. Çelik şerit yüzeyinden kireç tabakasını gidermek için 15–20% konsantrasyonunda hidroklorik asit (HCl) kullanılır. Temizleme tankları, temizleme bölümündeki konveyör tahriklerinin etrafındaki atmosferi doyuran HCl sisi üretir. İkincisi: yük. Bu ölçekteki şerit konveyörleri, #100 adım aralığına sahip zincir gerektiren ürün ağırlıkları taşır; bu, gerekli hızlarda çekme yüklerini taşıyabilen 31,75 mm'lik bir adım aralığıdır. Üçüncüsü: kritiklik. Sürekli galvanizleme veya kaplama hattını besleyen soğuk haddeleme temizleme hattı, aşağı akış prosesinin kapasitesinde çalışır. Temizleme konveyöründeki bir arıza, aşağı akıştaki her şeyi anında durdurur. Büyük bir entegre fabrikada bir saatlik plansız arıza, on binlerce dolarlık bir üretim kaybı anlamına gelebilir. Bu maliyete karşılık, HCl atmosferinde 90 gün içinde korozyona uğrayarak bozulan karbon çelik #100 dişli çark ile daha dayanıklı bir dişli çark arasındaki fiyat farkı dikkat çekicidir. Ever-Power #100 Paslanmaz Çelik Dişli UT testinden geçmiş ve yıllık bakım aralığı boyunca dayanıklılığını koruyan 316 SS kütükten üretilmesi, ikinci planda bile düşünülemez.
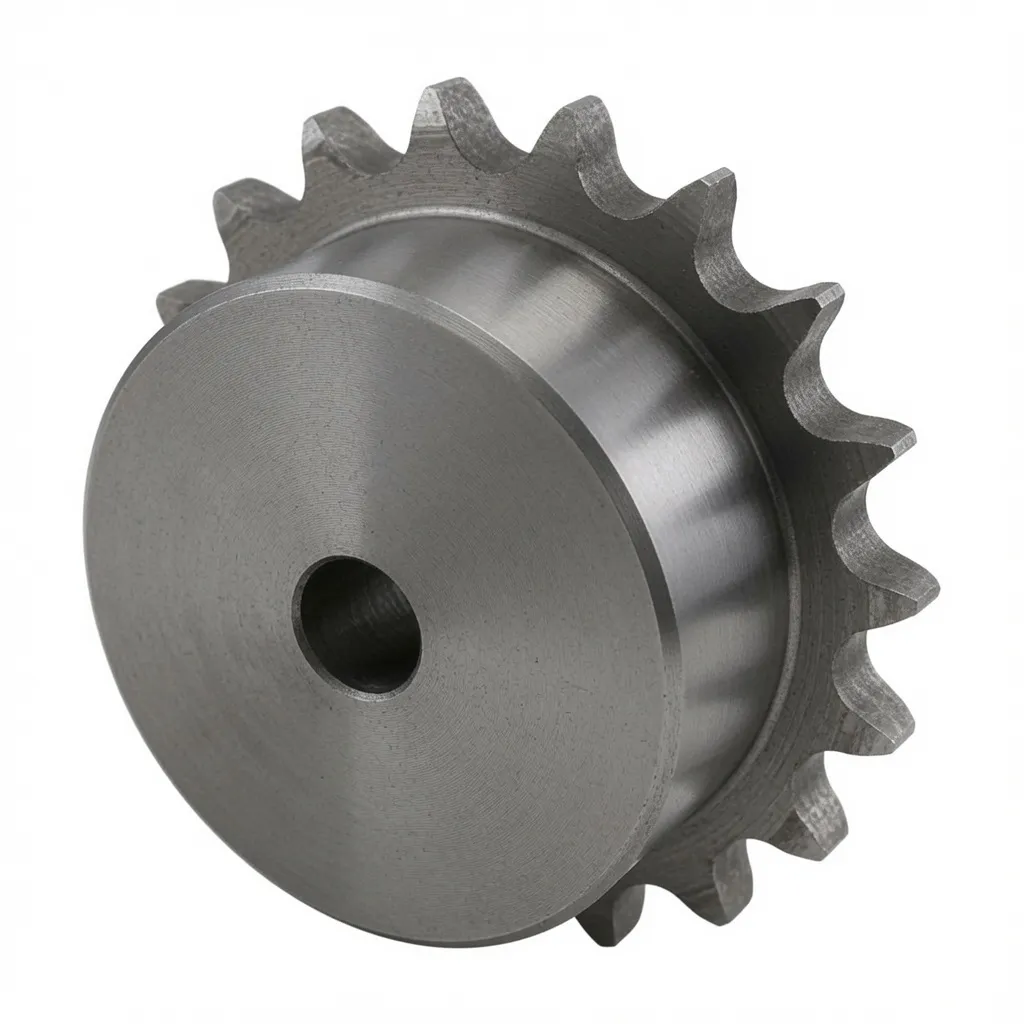
Hidroklorik Asit Sisinin Karbon Çelik Dişlileri Nasıl Tahrip Ettiği ve 316 Paslanmaz Çeliğin Neden Farklı Olduğu
Hidroklorik asit (HCl), karbon çeliği için en agresif yaygın endüstriyel asittir; hatta eşdeğer konsantrasyonlarda sülfürik asitten bile daha etkilidir, çünkü klorür iyonları, korozyona karşı az da olsa direnç sağlayan ince demir oksit tabakasını yok etmede özellikle etkilidir. Bu tabaka aşıldığında, HCl çıplak demire saatler içinde gözle görülür bir hızla saldırır. HCl sisi ortamında bulunan bir karbon çelik dişli çark, takıldıktan birkaç gün sonra çukurlaşma geliştirir, ardından haftalar içinde diş köklerinde, göbek yüzeylerinde ve delik yüzeylerinde kalınlık boyunca malzeme kaybı meydana gelir. Delik iç korozyonundan dolayı arızalanan bir dişli çark hiçbir uyarı vermez; görünür bir dış bozulma olmadan şaft üzerinde gevşer. 316 kalite paslanmaz çelik, asitleme hattı konsantrasyonlarında ve sıcaklıklarında HCl'ye temelde farklı bir mekanizma ile dayanır: krom-molibden pasif oksit tabakası, ortam sıcaklıklarında seyreltik HCl'de çözünmez. Asitleme hattı ortamındaki dişli çark basitçe korozyona uğramaz. Mekanik aşınma, zincir yükü ve yağlamaya bağlı olarak, yıllık bakım ve onarım döngüsüyle tamamen uyumlu bir zaman çizelgesinde gerçekleşir.
Teknik Özellikler
| Parametre | Değer |
|---|---|
| Zincir No. | ANSI 100 |
| Saha | 31,75 mm (1-1/4″) |
| Malzeme | 316 SS (HCl ortamları için standart) |
| Billet QC | UT (ASTM A388'e göre) + PMI (ürün başına) |
| Diş Aralığı | 8T – 48T (daha büyükleri talep üzerine) |
| Dokümantasyon | UT onayı + PMI kaydı + MTR + CMM raporu |
Çalışmakta olan bir turşulama hattında #100 dişli çarkı arızalandığında ne olur?
#100 modelinde diş kırılması veya delik arızası. konveyör dişlisi Asitleme hattında meydana gelen bir arıza, rutin bir bakım olayı değildir. Arıza modu genellikle ani olur; korozyona uğramış bir diş kökü, döngüsel yük altında kırılır ve zincir dişliden ayrılır. Kapalı bir asitleme tankı alanında, zincirin raydan çıkması tank duvarlarına, şerit kılavuz sistemine ve bitişik tahrik sistemlerine aynı anda zarar verebilir. Raydan çıkan zinciri asit ortamından temizlemek, bakım personelinin güvenli bir şekilde içeri girebilmesi için etkilenen tank bölümünün tamamen asitten arındırılmasını gerektirir ki bu da 2-4 saat sürer. Arızadan yeniden başlatmaya kadar geçen toplam durma süresi nadiren 8 saatten azdır ve tankta veya kılavuz sisteminde yapısal hasar söz konusu olduğunda genellikle 12-24 saattir. Bunu önleyecek olan paslanmaz çelik dişlinin malzeme maliyeti, bir saatlik üretim kaybının küçük bir kısmını oluşturur.
Asitleme Hattı Uygulamaları için Ağır Hizmet Tipi Tahrik Sistemi Bileşenleri
- ANSI 100 316 Paslanmaz Çelik Makaralı Zincir — UT görev yeri, MTR belgeli, eşleşen sınıf
- 100H Ağır Seri Paslanmaz Çelik Zincir — yüksek gerilimli şerit konveyör tahrikleri için
- Dönüş Süresi Değiştirme Kitleri — Bakım ve onarım planınıza uygun olarak önceden hazırlanmış tahrik/tahrik edilen dişli çifti + zincir.
- Büyük QD Konik Burçlar — bakım ve bakım süresi boyunca hızlı ve planlı değişim için
- Tam Malzeme İzlenebilirlik Paketi — UT onayı + PMI + MTR + CMM, bakım yönetim sisteminiz için
Çelik Fabrikası Mühendislerinin Raporu Neler?
“Asitleme hattımızın dişli çarkı, tam bir takvim yılı boyunca HCl sisi ortamında çalıştı. Bakım ve onarım kontrolünde: korozyon yok, diş aşınması belirtilen sınırlar içinde, delik doğru oturuyor. Bu, ilk siparişte beklediğimiz sonuç değildi; yıl ortasında değiştirme için bütçe ayırmıştık.”
“UT ve PMI dokümantasyonu, ek bir teste gerek kalmadan TÜV ekipman sertifikasyon denetimimizi başarıyla tamamladı. Bu bile, standart paslanmaz çeliğe göre malzeme maliyetindeki farkı haklı çıkardı; dişli çark maliyetinden daha büyük bir üçüncü taraf test masrafından kaçındık.”
“Sıkı bir göbek uzunluğu gereksinimi olan karmaşık kademeli göbek çizimi. Ever-Power, işleme başlamadan önce çizimi iki kez inceledi; bu inceleme, bizim fark etmediğimiz bir boyut uyumsuzluğunu ortaya çıkardı. Belirtilen teslimat süresi içinde zamanında teslim edildi.”
Turşulama Hattı Dişli Çarkının Özelliklerini Bize Gönderin
+86-571-88220653 | [email protected] | SHENHUA YOLU, HANGZHOU, ÇİN
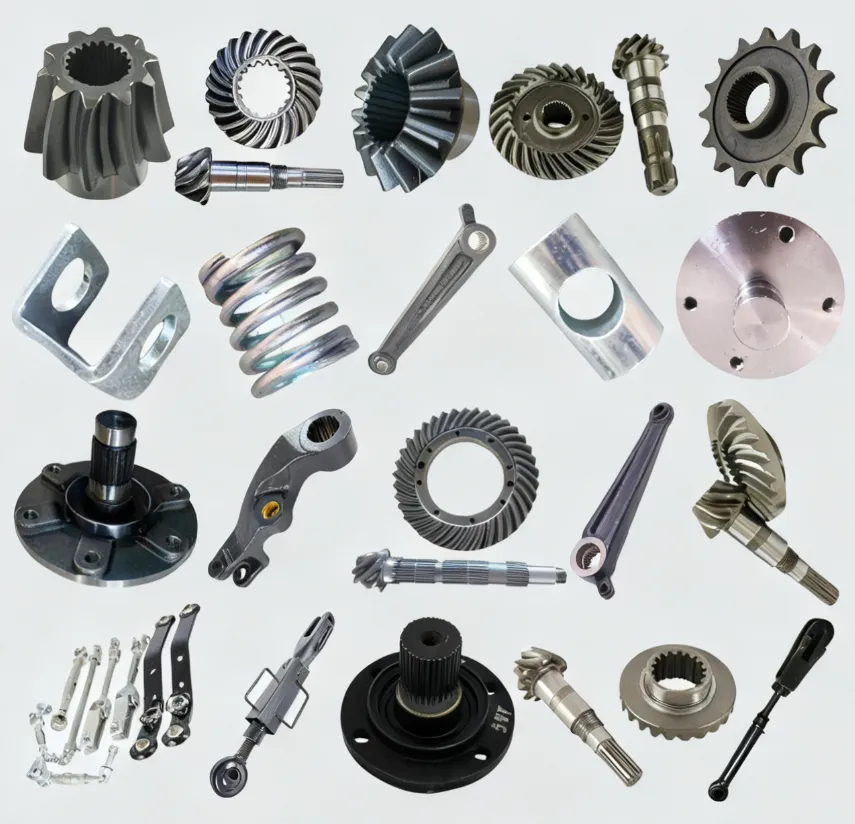
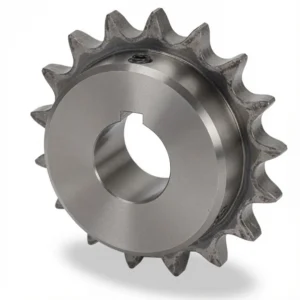
Tamamını keşfedin paslanmaz çelik dişli çark serisi veya hakkımızda daha fazla bilgi edinmek için... Hakkımızda sayfası.


Değerlendirmeler
Henüz değerlendirme yapılmadı.