
Açıklama
Hangzhou Ever-Power Dişli Çark Şirketi
Aşındırıcı ortamlarda ağır yük taşıyan zincir tahrik sistemlerinde, her iki talebi de aynı anda karşılayabilen bir dişli çark gerekir; ikisi arasında bir uzlaşma değil.
Çifte Mühendislik Zorluğu: Yüksek Yük + Şiddetli Korozyon
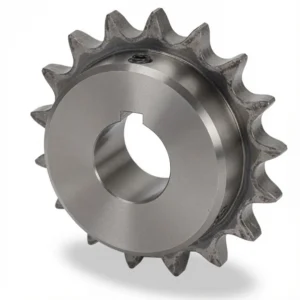
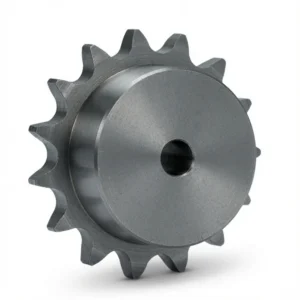
Çoğu endüstriyel tahrik sistemi ya yük zorluğuyla ya da korozyon zorluğuyla karşı karşıyadır; nadiren ikisi de eşit yoğunlukta olur. Balık işleme tesisi ise istisnadır: Konveyör, önemli miktarda ürün yükü taşımalı, neredeyse sürekli yüksek basınçlı tuzlu su ve hipoklorit yıkamasına maruz kalmalı, soğuk depolama bölgelerinden buharla temizleme döngülerine kadar aşırı sıcaklık değişimlerinden geçmeli ve tüm bunları gıda ürününü pas, boya parçacıkları veya yağ damlalarıyla kirletmeden yapmalıdır. Karbon çelik dişliler bu ortamda birkaç ay içinde arızalanır. Çinko kaplı veya boyalı çelik dişliler ise ancak biraz daha iyi performans gösterir. Ever-Power #60 Paslanmaz Çelik Dişli — 316 paslanmaz çelikten işlenmiş ve isteğe bağlı olarak sadece diş yüzeylerinde indüksiyonla sertleştirilmiş — mekanik ve kimyasal gereksinimleri aynı anda, biri diğerinden ödün vermeden karşılar.
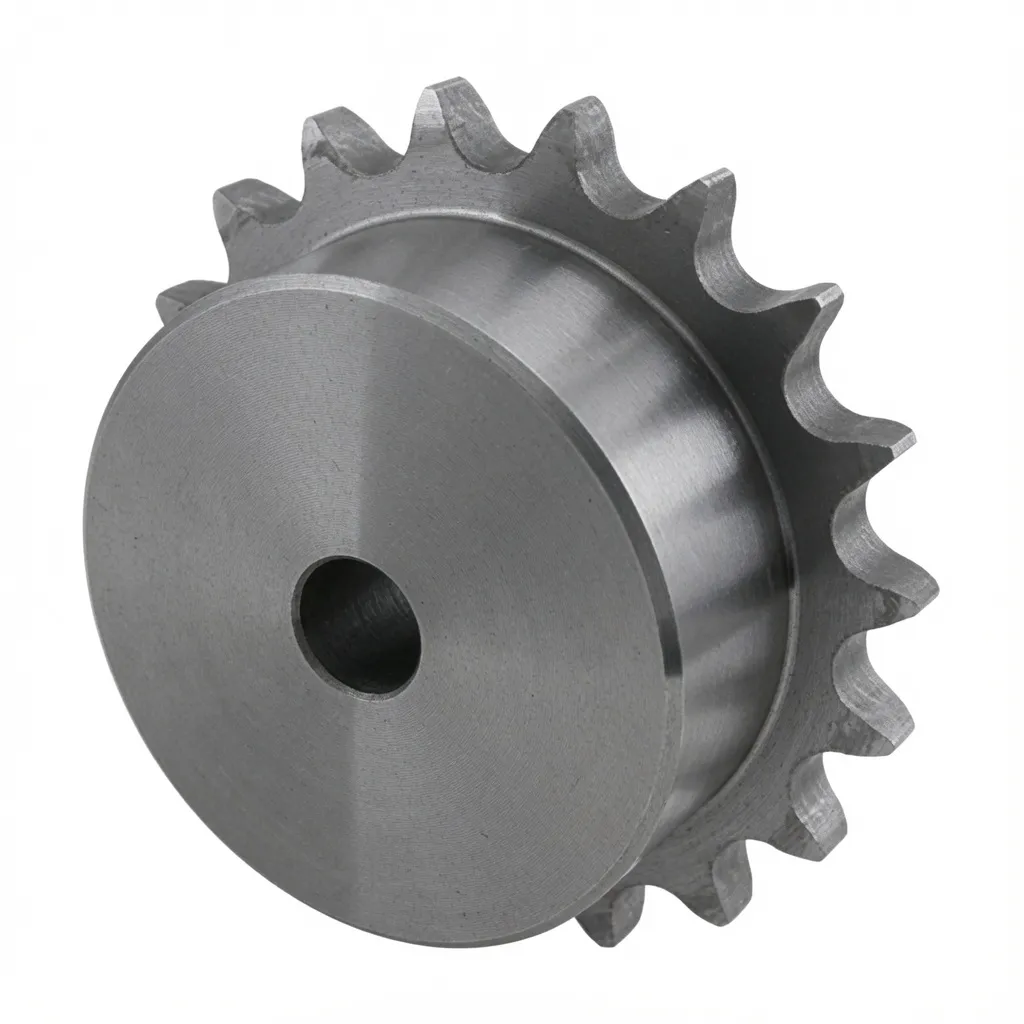
İndüksiyonla Sertleştirme: Korozyon Direncinden Ödün Vermeden Yüzey Mukavemeti
Çeliği sertleştirmenin geleneksel yöntemi, tüm parçayı ısıtıp soğutmak olan tam sertleştirmedir. Paslanmaz çelik için tam sertleştirme sorunludur çünkü taneler arası korozyona duyarlı, hassas tane sınırları oluşturur; bu da tam olarak ihtiyaç duyulanın tersidir. İndüksiyonla sertleştirme, elektromanyetik bir bobin kullanarak sadece diş yüzeyinin (tipik olarak 1-2 mm derinlikte) çok yüksek hızda ısıtılması ve ardından yerel olarak soğutulmasıyla bu sorunu çözer. Sonuç olarak, zincir makarası darbesinden kaynaklanan brinelling'e karşı yeterli olan HRC 42-48 sertliğinde bir diş yüzeyi elde edilirken, çekirdek, göbek ve disk daha yumuşak, tamamen tavlanmış durumda kalır ve korozyon direnci bozulmaz. Bu katmanlı yaklaşım, indüksiyonla sertleştirilmiş paslanmaz çelik dişlilerin, her çalışma saatinde şok yükü ve klorür ortamının bir arada bulunduğu balık işleme sektöründe tercih edilen çözüm olmasının nedenidir.
İndüksiyonla Sertleştirme İşlemi Ne Zaman Belirtilmelidir?
Standart tavlanmış 304/316 paslanmaz çelik, hafif ila orta yükleri çok iyi karşılar. Aşağıdaki durumlarda indüksiyonla sertleştirmeyi belirtin: (1) tahrik sistemi şok veya ters yüklere maruz kalıyorsa — taş kırma, kütük taşıma, ağır ürün indeksleme; (2) zincir hızı, dinamik silindir darbe kuvvetlerinin önemli olduğu kadar yüksekse; veya (3) uygulama, döngü ortasında dişli değişiminin maliyetli duruşlara neden olacağı uzun bakım aralıklarında inceleniyorsa. İşleminiz orta yükte sorunsuz çalışan, sabit hızlı bir konveyör ise, tavlanmış paslanmaz çelik tamamen yeterlidir ve daha uygun maliyetlidir.
Teknik Özellikler
| Parametre | Değer |
|---|---|
| Zincir No. | ANSI 60 |
| Saha | 19,05 mm (3/4″) |
| Silindir Çapı | 11,91 mm |
| Malzeme | 304 SS / 316 SS |
| Diş Yüzeyi Sertliği (IH) | HRC 42–48 (isteğe bağlı indüksiyonla sertleştirme) |
| Diş Aralığı | 8T – 72T |
| Uyumluluk | ANSI B29.1 Sınıf A, ISO 9001:2015 |
Başlıca Uygulama Sektörleri
| Sektör | Ana Tehlike | Önerilen Özellikler |
|---|---|---|
| Balık ve Deniz Ürünleri İşleme | Tuzlu su çözeltisi + klor | 316 SS + EP kaplama |
| Kereste / Ağaç İşleme | Şok yükü + nem | 304 veya 316 SS + IH |
| Kimyasal Tesis Transferi | Asit/alkali sisi | 316 SS + pasifleştirilmiş |
| Yeraltı Madenciliği | Asitli su + şok | 316 SS + IH |
Komple Tahrik Sistemi Bileşenleri
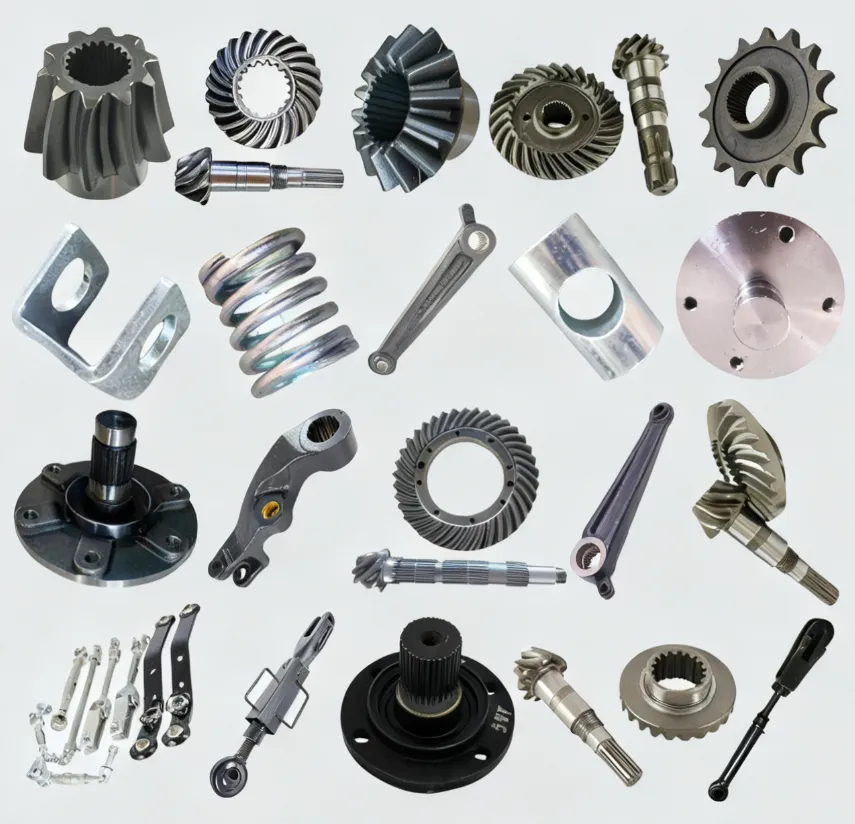
Eşleştirin paslanmaz çelik dişli çark Aynı kalitede bileşenlerle tamamen korozyona dayanıklı bir sürücü oluşturmak:
- ANSI 60 Paslanmaz Çelik Makaralı Zincir — 304 ve 316 numaralı sınıflar, tek ve çift telli
- 60H Ağır Seri Paslanmaz Çelik Zincir — Darbe ve aşırı yüke dayanıklılık için daha kalın dış plakalar
- Geniş Çaplı QD Konik Burçlar — Planlı bakım ve onarım çalışmaları sırasında dişli çarkın hızlıca çıkarılması için
- SS Mil Bilezikleri — şaft üzerindeki eksenel konumun hassas bir şekilde belirlenmesi için
- Özel SS Tahrik Koruyucuları — 1,5 mm kalınlığında, muayene pencereli 304 paslanmaz çelik sac levha
Müşteri Geri Bildirimi
“Somon işleme hattında, 3 ay içinde paslanan Tsubaki karbon dişlilerin yerine 316 SS #60 dişliler takıldı. On iki ay sonra, ne korozyon ne de aşınma var. İndüksiyonla sertleştirilmiş versiyon, fazladan maliyete değdi.”
“Agrega taşıma bandı: IH #60 dişli çarkları 18 aydır sorunsuz çalışıyor ve ölçülebilir bir diş aşınması yok. H7 iç çap toleransı ölçüm cihazlarımızla doğrulandı. Mükemmel ürün — sipariş vermeye devam edeceğiz.”
“Kalitesi iyi, deniz taşımacılığı için iyi paketlenmiş. Gümrük göbeği uzunluğuyla ilgili soruma saatler içinde yanıt verildi. Çok ilgili bir ekip.”
#60 Paslanmaz Çelik Dişli Çark Siparişi — Standart veya İndüksiyonla Sertleştirilmiş
+86-571-88220653 | [email protected] | SHENHUA YOLU, HANGZHOU, ÇİN
Sitemizi keşfedin komple paslanmaz çelik dişli kataloğu veya web sitemizi ziyaret edin. Hakkımızda sayfası.


Değerlendirmeler
Henüz değerlendirme yapılmadı.