
Açıklama
Hangzhou Ever-Power Dişli Çark Şirketi
1-1/4 inçlik diş aralığında, ağır hizmet uygulamalarında tek tek dişlere binen yükler 20 kN'yi aşabilir. Diş kökü bölümündeki yüzey altı boşluk (yüzey muayenesiyle tespit edilemez), bu döngüsel yük altında yorulma çatlağı oluşum noktası haline gelir. İlk kesimden önce bunu test ediyoruz.
#100 Ölçeğinde Malzeme Bütünlüğü: Standart Fabrika Sertifikaları Neden Yeterli Değil?
Bir fabrika test raporu (MTR), bir malzeme partisinin kimyasal ve mekanik özelliklerini, esas olarak dişli çarkınız olacak çubuk stoğu üzerinde değil, bir test numunesi üzerinde yapılan testlerden doğrular. Çoğu bileşen için bu, tamamen yeterli bir kalite güvence seviyesidir. Ancak, 15-25 kN hizmet yükü taşıyan ve 12 ay veya daha uzun aralıklarla muayene edilen diş kesitlerine sahip #100 hatve ölçeğinde durum böyle değildir. Risk, yüzey altı kusurlarıdır: çelik üretimi ve döküm sürecinde ortaya çıkan ve yüzey görünümünü veya kimyasal yapısını etkilemeden bitmiş kütüğe kadar ulaşan laminasyonlar, boşluklar ve boru kusurları. Küçük bir dişli çarkta, yük yolunun dışında bir boşluk önemsizdir. Sürekli döküm makinesi tel kılavuzunu çalıştıran 40 dişli #100 paslanmaz çelik dişli çarkta, döngüsel çekme yükü altında yanlış konumdaki bir laminasyon, en kötü zamanda -kesintiye uğratılamayan bir döküm dizisi sırasında- başlamayı bekleyen bir yorulma çatlağıdır. Buna cevabımız kesin ve nettir: Çapı 120 mm'den büyük olan her kütük için... Ever-Power #100 Paslanmaz Çelik Dişliler İşleme başlamadan önce her bir parça ASTM A388 D Sınıfı ultrasonik testten geçirilir. Sadece ultrasonik testten onay alan malzemeler işleme atölyesine gönderilir.
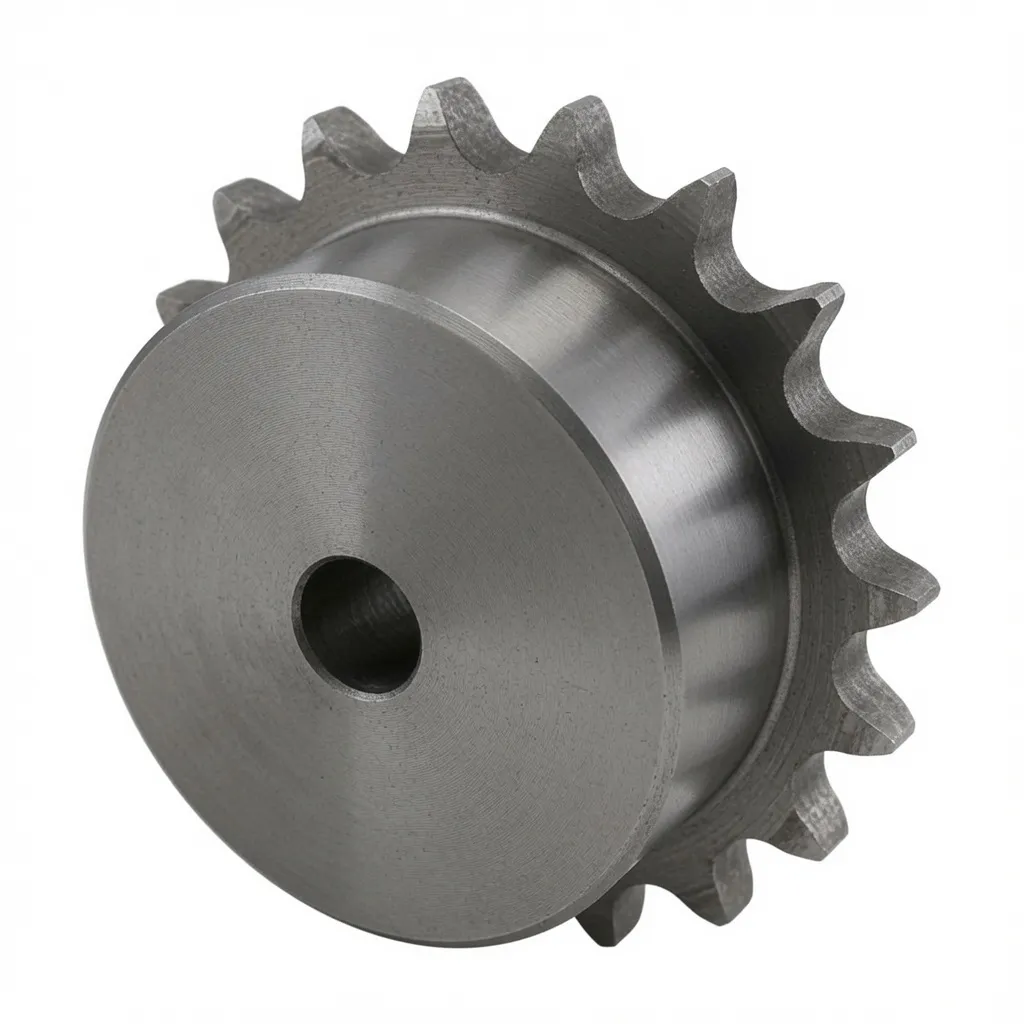
Malzeme Yeterlilik Sürecinin Tamamı
Teknik Özellikler
| Parametre | Değer |
|---|---|
| Zincir No. | ANSI 100 |
| Saha | 31,75 mm (1-1/4″) |
| Silindir Çapı. | 19,05 mm |
| Malzeme | 316 SS standart (304 SS talep üzerine) |
| Billet QC | UT, ASTM A388 D Sınıfı + PMI (ürün başına) |
| Isıl İşlem | Çözelti tavlaması 1.050–1.100 °C + suyla soğutma |
| Diş Aralığı | 8T – 48T (daha büyükleri talep üzerine) |
| Dokümantasyon | UT onayı + PMI kaydı + MTR + CMM + üretim takip belgesi |
Çözelti Tavlaması: İşleme Sonrası Maksimum Korozyon Direncini Geri Kazandırma
Paslanmaz çeliğin ağır işlenmesi, kesme arayüzlerinde lokalize ısı üretir ve sıcaklık bekleme süresi hassasiyet aralığına girerse, tane sınırlarında krom karbürlerin çökelmesine neden olabilir. Malzeme kaldırmanın önemli olduğu #100 ölçekli parçalar için, kaba işleme sonrasında çözelti tavlaması uyguluyoruz: parçayı 1.050–1.100 °C'ye ısıtıp suyla soğutuyoruz. Bu, karbür çökelmelerini çözer ve maksimum korozyon direncine sahip olan tamamen östenitik, homojen bir mikro yapıyı geri kazandırır. Bu işlem, tüm #100 SS siparişlerinde standarttır ve üretim takip belgesinde belgelenir.
Ağır Tahrik Sistemi Bileşenleri, Aynı Özelliklere Sahip
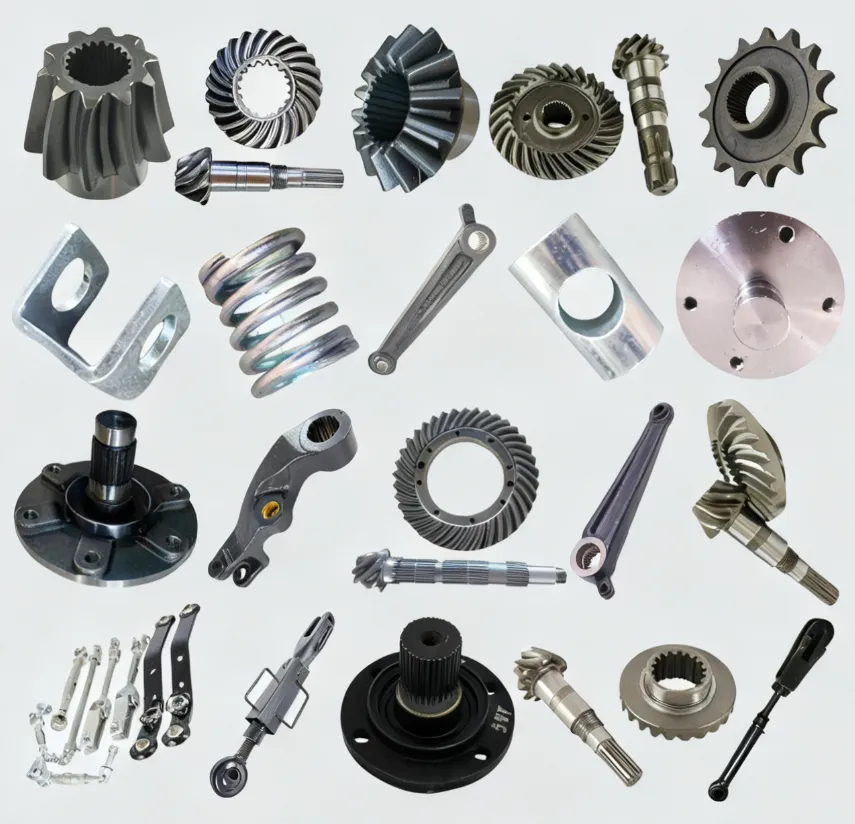
Malzeme bütünlüğü standardını tüm süreç boyunca aynı şekilde uygulayın. paslanmaz çelik dişli çark sürmek:
- ANSI 100 316 Paslanmaz Çelik Makaralı Zincir — MTR belgeli, eşleşen kalite
- 100H Ağır Seri Paslanmaz Çelik Zincir — en yüksek tek telli kapasitedeki sürücüler için
- Büyük QD Konik Burç Setleri — SDS 4040–5050, SS versiyonları mevcuttur
- Komple Tahrik Kitleri — Uyumlu dişliler + zincir + burçlar, tek bir dokümantasyon paketi
- Üçüncü Taraf Denetimi — Talep üzerine SGS, Bureau Veritas veya Intertek ile koordinasyon sağlanır.
Müşteri Yorumları
“TÜV müfettişimiz, PMI, UT onayı, MTR, CMM, seyahat belgesi de dahil olmak üzere tüm doküman paketini inceledi ve herhangi bir Asyalı dişli üreticisinden gördüğü en eksiksiz malzeme izlenebilirlik paketi olduğunu söyledi. Yeterlilik denetimi tek oturumda başarıyla tamamlandı.”
“Açık deniz bağlama gerdirme tertibatı, 316 SS #100 dişli çarklarında 18 ay boyunca doğrudan deniz suyu püskürtmesine maruz kaldı. Kuru havuzda görsel ve boyutsal inceleme: sıfır korozyon, diş profili orijinal CMM spesifikasyonuna uygun. UT dokümantasyonu, DNV sertifikasyon gereksinimimizi karşıladı.”
“Karmaşık kademeli göbek çizimi – işleme başlamadan önce iki kez incelendi ve bu sayede çizimimizde boyut uyumsuzluğu tespit edildi. Belirtilen teslim süresi içinde zamanında teslim edildi. Dokümantasyon kapsamlı ve iyi organize edilmişti.”
Lütfen özelliklerinizi gönderin — Üretimden önce inceliyoruz.
Çizim incelemesi dahildir. Standart 316 SS ebatları için UT onaylı kütük stokta mevcuttur.
+86-571-88220653 | [email protected] | SHENHUA YOLU, HANGZHOU, ÇİN
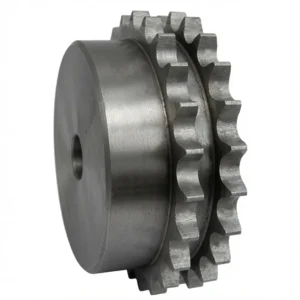
Sitemizi keşfedin komple paslanmaz çelik dişli çark serisi veya şirketimiz hakkında daha fazla bilgi edinmek için... Hakkımızda sayfası.


Değerlendirmeler
Henüz değerlendirme yapılmadı.