
Açıklama
Hangzhou Ever-Power Dişli Çark Şirketi
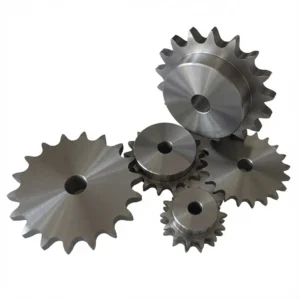
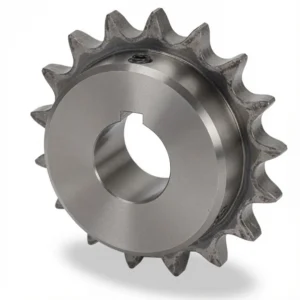
#60 paslanmaz çelik dişli çark uygulamasını tanımlayan iki arıza modu vardır: Mekanik yük olmadan korozyon, standart 316 paslanmaz çelik tarafından karşılanır. Korozyon olmadan mekanik yük, sertleştirilmiş karbon çeliği tarafından karşılanır. Her ikisi aynı anda meydana geldiğinde, indüksiyonla sertleştirilmiş 316 paslanmaz çelik dişli çark, her ikisini de aynı anda karşılayabilen tek bileşendir.
Çift Arıza Modu Problemi: Korozyon ve Yük Çakıştığında
Çoğu endüstriyel uygulama ya korozyon sorunu ya da mekanik aşınma sorunu sunar. Bir ağartma tesisi konveyörü aşındırıcıdır ancak özellikle ağır yük altında çalışmaz. Bir taş ocağı kırıcı konveyörü ağır yük altındadır ancak kuru havada çalışır. Bu tek değişkenli ortamlarda, özellik seçimi basittir. Zorlu durumlar - balık işleme, asidik yeraltı suyu bölgelerinde yeraltı madenciliği, kıyı neminde kereste fabrikası kütük konveyörleri - her ikisini de aynı anda sunar. Bir somon işleme tesisindeki 3/4 inç hatveli konveyör tahrik sistemi, günde iki kez tuzlu su, hipoklorit dezenfektan ve balık asidi atmosferine maruz kalırken orta hızda önemli miktarda ürün yükü taşır. Standart tavlanmış 316 SS korozyona mükemmel şekilde dayanır. Ancak bu uygulamanın tipik yük seviyelerinde, diş yüzeyleri 12-18 ay içinde ölçülebilir tuzlanmaya yol açan silindir darbe kuvvetlerine maruz kalır. İndüksiyonla sertleştirilmiş Ever-Power #60 SS Dişli (HRC 42–48 diş yüzeyi, tavlanmış 316 SS çekirdek) hem 316 SS taban malzemesinden kaynaklanan korozyon direncini hem de yüzey sertleştirilmiş diş profilinden kaynaklanan darbe aşınma direncini karşılar.
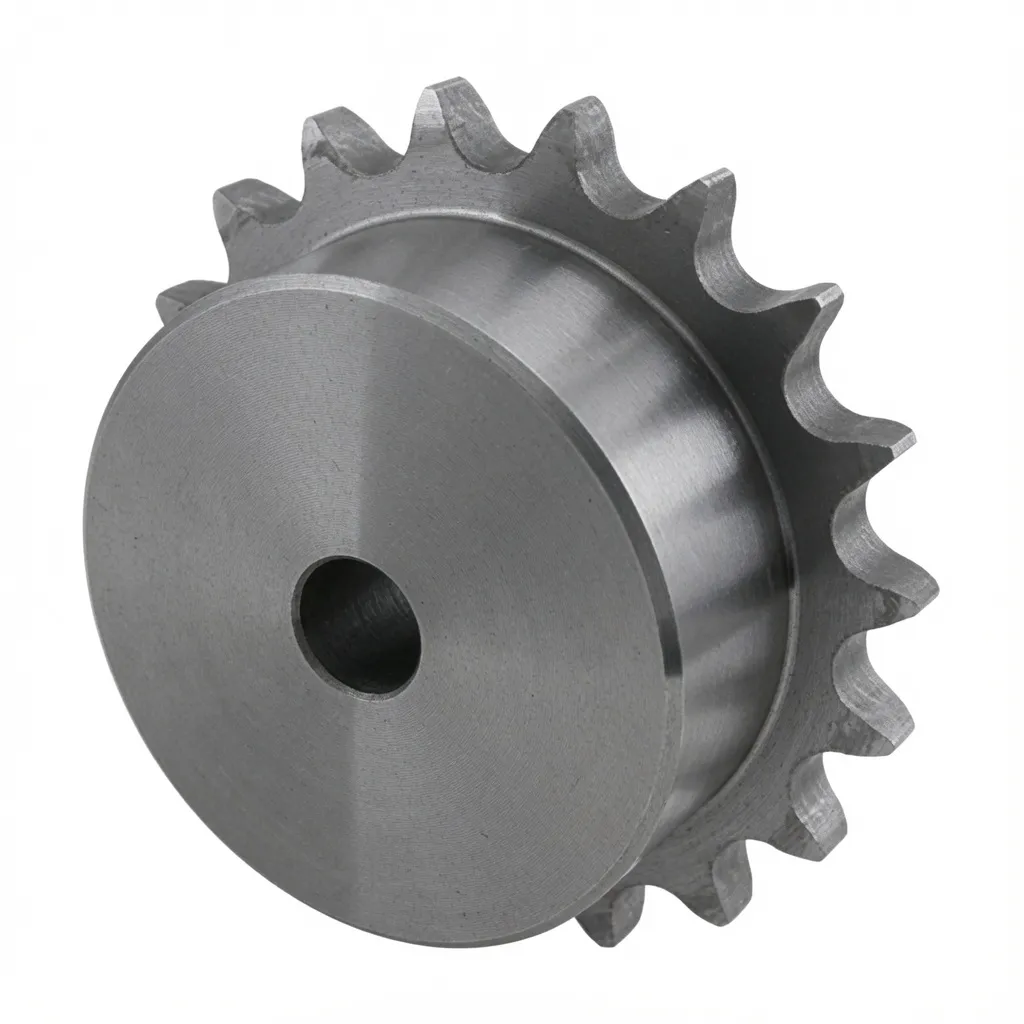
Paslanmaz Çelikte İndüksiyonla Sertleştirme: İşlem Nasıl Çalışır?
Paslanmaz çeliğin geleneksel ısıl işleminde (parçanın tamamının ısıtılması ve soğutulması), taneler arası korozyona duyarlı, hassas tane sınırları oluşur: tam olarak kaçınmaya çalıştığımız sorun budur. İndüksiyonla sertleştirme, elektromanyetik bir bobin kullanarak sadece diş yüzeyinin katmanını çok yüksek hızda (milisaniye) ısıtıp, ardından bu yüzeyi yerel olarak soğutarak bu sorunu çözer. Dişin, göbeğin ve diskin çekirdeği asla hassasiyet oluşturma sıcaklık aralığına (425–850 °C) ulaşmaz ve tamamen tavlanmış halde kalır. Sonuç:
HRC 42–48 1-2 mm derinlikte. Döngüsel darbe yükleri altında silindirik brinelleşmeye karşı dirençlidir. Eşdeğer yüklerde tavlanmış paslanmaz çeliğe kıyasla aşınma oranı -60% oranında azaltılmıştır.
Orijinal tavlanmış sertliğini korur (HRB 85–95). Şok emilimi için tam süneklik korunmuştur. Hassaslaşmış tane sınırları yoktur. korozyon direnci değişmeden kaldı.
Aşınmaya karşı sert dış yüzey, darbelere karşı dayanıklı iç yapı, korozyona karşı tamamen 316 SS kimyası. Özellikler katmanlıdır, birbirleriyle dengelenmemiştir.
Teknik Özellikler
| Parametre | Değer |
|---|---|
| Zincir No. | ANSI 60 |
| Saha | 19,05 mm (3/4″) |
| Silindir Çapı. | 11,91 mm |
| Malzeme | 316 Paslanmaz Çelik (standart) / 304 Paslanmaz Çelik (talep üzerine) |
| IH Diş Yüzeyi Sertliği | HRC 42–48 (isteğe bağlı indüksiyonla sertleştirme) |
| Diş Aralığı | 8T – 72T |
| Uyumluluk | ANSI B29.1 Sınıf A, ISO 9001:2015 |
IH'yi Ne Zaman Belirtmelisiniz ve Standart Tavlanmış Paslanmaz Çelik Ne Zaman Yeterlidir?
Her #60 paslanmaz çelik uygulamasında indüksiyonla sertleştirme işlemi faydalı değildir. Ek maliyet şu durumlarda haklı çıkarılabilir:
- Bu tahrik sistemi, darbe veya ters yönlü yükler altında çalışır (taş kırma, kütük besleme konveyörleri, ağır ürün indeksleme).
- Zincir hızı, diş yüzeylerindeki dinamik darbe kuvvetlerinin önemli olacak kadar yüksektir (#60 hatvesinde ~1,5 m/s'nin üzerinde).
- Bakım kontrol aralığı uzundur (yıllık bakımlar) ve bakım döngüsünün ortasında diş arızası maliyetli olacaktır.
- O dişli çark Korozyondan ziyade diş aşınması nedeniyle arızalanan karbon çelik bir üniteyi değiştirir.
Aşağıdaki uygulamalar için standart tavlanmış 316 paslanmaz çelik tercih edilmelidir: orta yüklerde sorunsuz çalışan sabit hızlı konveyörler; temizlik kimyasallarından kaynaklanan korozyonun birincil tehlike olduğu gıda işleme hatları; yüzey kalitesi uyumluluğunun temel gereklilik olduğu ilaç uygulamaları; ve sınır yağlama aşınma mekanizmasını ortadan kaldıran güvenilir zorlamalı yağlamaya sahip kapalı tahrik sistemleri.
Yüksek Aşındırıcı Ortamlar İçin Tahrik Sistemi Bileşenleri
Ağır hizmet tipi korozyona dayanıklı sistemi tamamlayın. paslanmaz çelik dişli çark tahrik sistemi:
- ANSI 60 316 Paslanmaz Çelik Makaralı Zincir — tek ve çift katlı, aynı kalitede
- 60H Ağır Seri Paslanmaz Çelik Zincir — Şok yükü uygulamaları için daha kalın plakalar
- Geniş Çaplı QD Konik Burçlar — planlı bakım değişimi için
- 316 SS Mil Bilezikleri — şaft üzerindeki dişli çarkın tam konumu
- Sertlik Doğrulama Raporları — IH dişli çarkları için talep üzerine temin edilebilir (bölge başına Rockwell C değerleri)
Müşteri Yorumları
“Somon işleme konveyörü: IH 316 SS #60 dişli çarklar. 14 ay boyunca günde iki kez klorlu yıkama yapıldı. Gövdede korozyon yok. 12 ay sonra ölçülen diş aşınması: hala ANSI limitleri dahilinde. Daha önce kullandığımız karbon çelik IH ünitelerine göre önemli ölçüde daha iyi.”
“Asitli yeraltı suyu bölgesinde yer altı agrega taşıma sistemi — IH 316 SS #60 dişli çarklar. 16 aylık kullanımda yıllık muayene: diş profili tolerans dahilinde, asit kaynaklı çukurlaşma yok. Yük profili için indüksiyonla sertleştirme doğru bir karardı.”
“Kalitesi iyi, sertlik raporu da dahil. Teslimat 14 gün sürdü - kabul edilebilir. Acil yedek parça olarak ihtiyaç duyulan IH konfigürasyonları için daha kısa bir teslimat süresi tercih ederdik.”
Standart veya IH'yi belirtin — Her ikisi için de fiyat teklifi veriyoruz.
Yükünüzü, hızınızı ve çalışma ortamınızı bize bildirin. Size en uygun varyantı önereceğiz ve her iki seçeneğin fiyatını da sunacağız.
+86-571-88220653 | [email protected]
Sitemizi keşfedin komple paslanmaz çelik dişli çark serisi veya şirketimiz hakkında daha fazla bilgi edinmek için... Hakkımızda sayfası.


Değerlendirmeler
Henüz değerlendirme yapılmadı.