
Описание
Hangzhou Ever-Power Sprocket Co., Ltd.
При шаге #100 дефект материала внутри корпуса звездочки не является проблемой качества — это потенциальная угроза безопасности. Мы проверяем его наличие до начала первой резки.
Почему проверка целостности материала проводится до механической обработки?
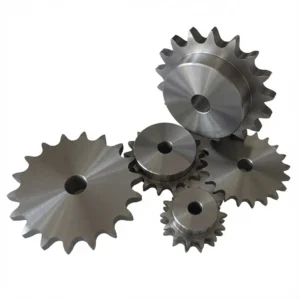
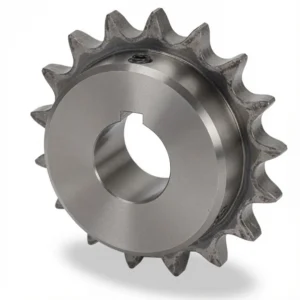
При шаге #40 или #50 внутренние пустоты или расслоения в нержавеющей заготовке могут никогда не повлиять на производительность — поперечные сечения достаточно малы, а пути передачи нагрузки достаточно избыточны, поэтому подповерхностный дефект в зоне разгрузки имеет незначительные практические последствия. При шаге #100, при нагрузках на цепь и ролики 31,75 мм, которые могут превышать 20 кН на зуб в условиях тяжелых нагрузок, этот расчет принципиально меняется. Расслоение в поперечном сечении корня зуба может инициировать усталостное растрескивание под циклической нагрузкой без каких-либо видимых поверхностных признаков, вызывая внезапное разрушение зуба, которое блокирует конвейер, повреждает оборудование, расположенное ниже по потоку, или — в худшем случае на подвесном приводе — вызывает неконтролируемое падение нагрузки. Именно поэтому наши Звездочка Ever-Power #100 из нержавеющей стали Производство начинается с проверки заготовки, а не с настройки станка. Каждый пруток диаметром более 120 мм проходит ультразвуковой контроль в соответствии со стандартом ASTM A388 перед началом обработки. В цех поступает только материал, прошедший ультразвуковой контроль.
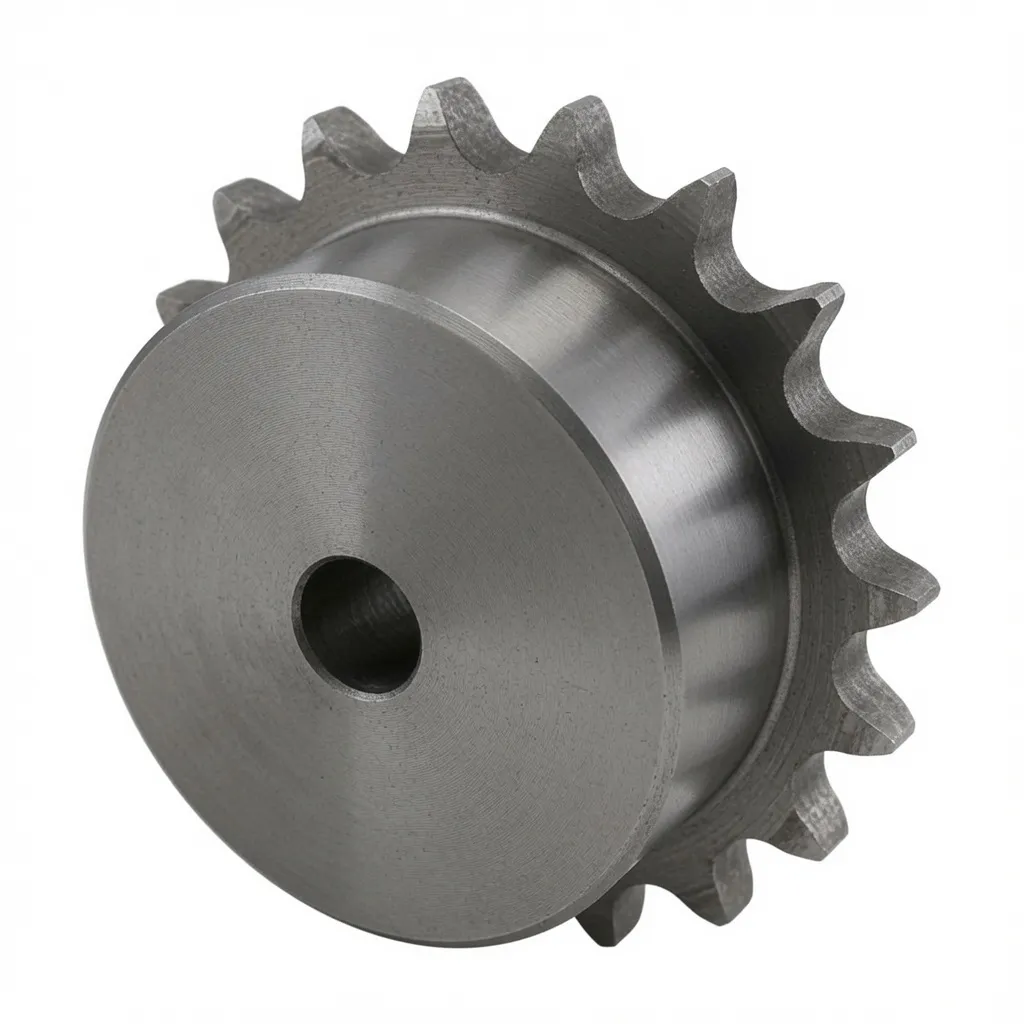
Тестирование PMI и полная прослеживаемость материалов.
Идентификация материала (PMI) — это быстрая рентгенофлуоресцентная диагностика (XRF), подтверждающая элементный состав каждой заготовки в соответствии с заявленным сортом стали. Процедура занимает менее 60 секунд на изделие и исключает риск подмены сорта — проблему, которая встречается чаще, чем думают многие покупатели на рынке длинномерной нержавеющей стали, где прутки марок 304 и 316 выглядят идентично, а разница в сорте обнаруживается только химическим анализом. Наш протокол PMI тестирует каждую отдельную заготовку, а не только образец из каждой партии поставки. Протокол испытаний, наряду с сертификатом производителя и результатами ультразвукового контроля, сохраняется вместе с номером плавки заготовки и сопоставляется с серийным номером готовой звездочки в сопроводительном документе к производственному заказу. Эта цепочка прослеживаемости — от заготовки до готовой звездочки — является документацией, удовлетворяющей самым строгим требованиям качества OEM-производителей.
Термическая обработка для максимальной коррозионной стойкости
После черновой обработки заготовки звездочек из нержавеющей стали #100 подвергаются термической обработке: нагреву до 1050–1100 °C с последующим быстрым охлаждением в воде. Это растворяет любой карбид хрома, который мог выпасть в осадок во время горячей обработки исходной заготовки, в результате чего образуется полностью однородная аустенитная микроструктура с максимальным содержанием хрома в твердом растворе — и, следовательно, с максимальной коррозионной стойкостью по всему поперечному сечению. Эта обработка является стандартной для всех наших звездочек из нержавеющей стали #100 и документируется в производственной карте.
Технические характеристики
| Параметр | Ценить |
|---|---|
| Номер цепи. | ANSI 100 |
| Подача | 31,75 мм (1-1/4″) |
| Диаметр ролика | 19,05 мм |
| Материал | 304 SS / 316 SS (протестировано методом PMI) |
| Контроль качества заготовки | Ультразвуковой контроль по стандарту ASTM A388 + индекс технологичности изделия (PMI) на единицу продукции. |
| Термическая обработка | Отжиг в растворе при 1050–1100 °C + закалка в воде. |
| Диапазон зубьев | 8T – 48T (большие размеры по запросу) |
| Согласие | ANSI B29.1 Класс A, ASTM A388, ISO 9001:2015 |
Области применения, где #100 SS является единственным жизнеспособным решением.
| Промышленность | Машина | Критический фактор |
|---|---|---|
| Сталелитейный завод | Конвейер для дробления окалины, линия травления | Туман из соляной кислоты + высокая нагрузка |
| Непрерывное литье | Цепочка вывода средств из руководства по Стрэнду | Термический цикл + пар |
| Оффшорная платформа | Швартовочный натяжитель, привод крана | Морская вода + ударная нагрузка |
| Тяжелое химическое вещество | Конвейер для загрузки реактора | Воздействие кислоты/щелочи + массовая нагрузка |
Компоненты системы привода для тяжелых условий эксплуатации
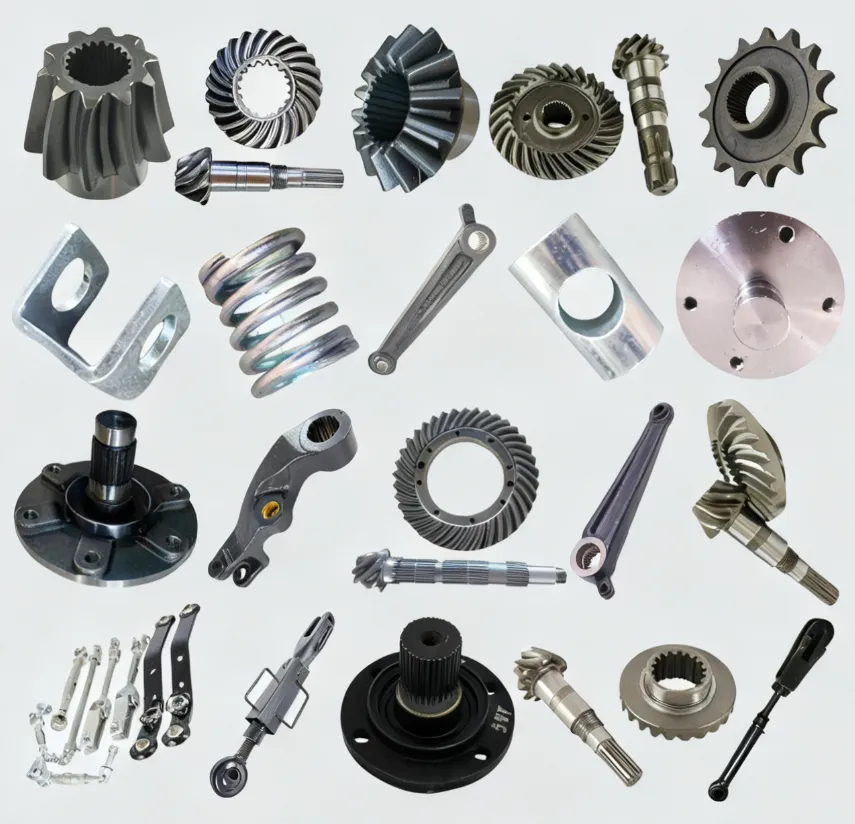
- Роликовая цепь ANSI 100 из нержавеющей стали — 316 SS, одножильный и двухжильный
- Цепь из нержавеющей стали серии 100H Heavy — Сверхтолстые внешние пластины для защиты от ударов и перегрузок
- Большие быстросъемные конические втулки — Серия SDS 4040–5050, доступны варианты из нержавеющей стали.
- Изготовленные на заказ валы из нержавеющей стали 316 — изготовлены с пазами для шпонок и стопорными кольцами.
- Инструменты для выравнивания звездочек — Комплекты лазерной юстировки для точной настройки линии цепи
Отзывы клиентов
«24 изготовленные на заказ звездочки из нержавеющей стали #100 для нашей линии травления кислотой. Все прибыли с сертификатами ультразвукового контроля и отчетами, полученными с помощью координатно-измерительной машины. Точность отверстий проверена внутри компании — безупречна. Документация по ультразвуковому контролю и предварительному измерению безоговорочно удовлетворила требованиям нашего аудита TÜV».
«Натяжитель швартовной цепи на морской платформе — звездочки из нержавеющей стали 316 SS #100, 18 месяцев прямого воздействия соленой воды. Выглядят как новые. Инвестиции в сталь марки 316 были правильным решением».
«Сложный индивидуальный заказ со ступичным профилем — чертежи дважды проверялись перед обработкой, что мы высоко оценили. Доставка заняла 22 дня, что вполне приемлемо для крупногабаритных изделий из нержавеющей стали, изготовленных на заказ».
Узнайте больше о звездочках #100 из нержавеющей стали, прошедших ультразвуковое тестирование.
+86-571-88220653 | [email protected] | Улица Шэньхуа, Ханчжоу, Китай
Ознакомьтесь с полным текстом. диапазон звездочек из нержавеющей стали или узнайте больше о нашей компании на Страница «О нас».


Отзывы
Отзывов пока нет.